Nel settore delle macchine e degli impianti per l’industria alimentare, l’acciaio inox viene spesso considerato quasi una scelta naturale: resiste alla corrosione, è pulibile, mantiene buone caratteristiche meccaniche e si presta alla realizzazione di tramogge, vasche, serbatoi, tubazioni, skid, strutture, convogliatori, gruppi saldati e numerosi altri componenti presenti nelle linee di processo.
Ma scegliere un acciaio inox corretto è soltanto il primo passaggio. Quando quel materiale viene tagliato, piegato, saldato, molato, satinato, decapato, passivato, assemblato e infine installato all’interno di una macchina destinata al food, entra in gioco un insieme di variabili che possono incidere in modo concreto sulla qualità finale del manufatto.
Ed è proprio qui che il tema diventa più interessante.
Non esiste “l’inox” in senso generico
Una delle prime semplificazioni da evitare è considerare tutti gli acciai inox equivalenti.
Nel food machinery sono molto diffusi gli acciai austenitici, in particolare AISI 304 e AISI 316, ma la scelta deve essere coerente con l’applicazione, con il prodotto trattato, con l’ambiente, con gli agenti di lavaggio, con le temperature e con il rischio di corrosione.
Nel caso di materiali e oggetti destinati al contatto con alimenti, il quadro normativo europeo parte dal Regolamento (CE) n. 1935/2004, che richiede che i materiali, nelle condizioni normali o prevedibili di utilizzo, non trasferiscano agli alimenti componenti in quantità tali da costituire un pericolo per la salute, modificare in modo inaccettabile la composizione dell’alimento o alterarne le caratteristiche organolettiche. [1]
Per l’acciaio inossidabile, in Italia continua inoltre ad avere un ruolo specifico il D.M. 21 marzo 1973 e successive modifiche, che disciplina anche gli articoli in acciaio inox destinati al contatto alimentare e stabilisce le condizioni previste per i materiali ammessi. [3][4]
Questo significa che la scelta della lega non può essere considerata separatamente dalla destinazione d’uso.
La saldatura modifica localmente il materiale
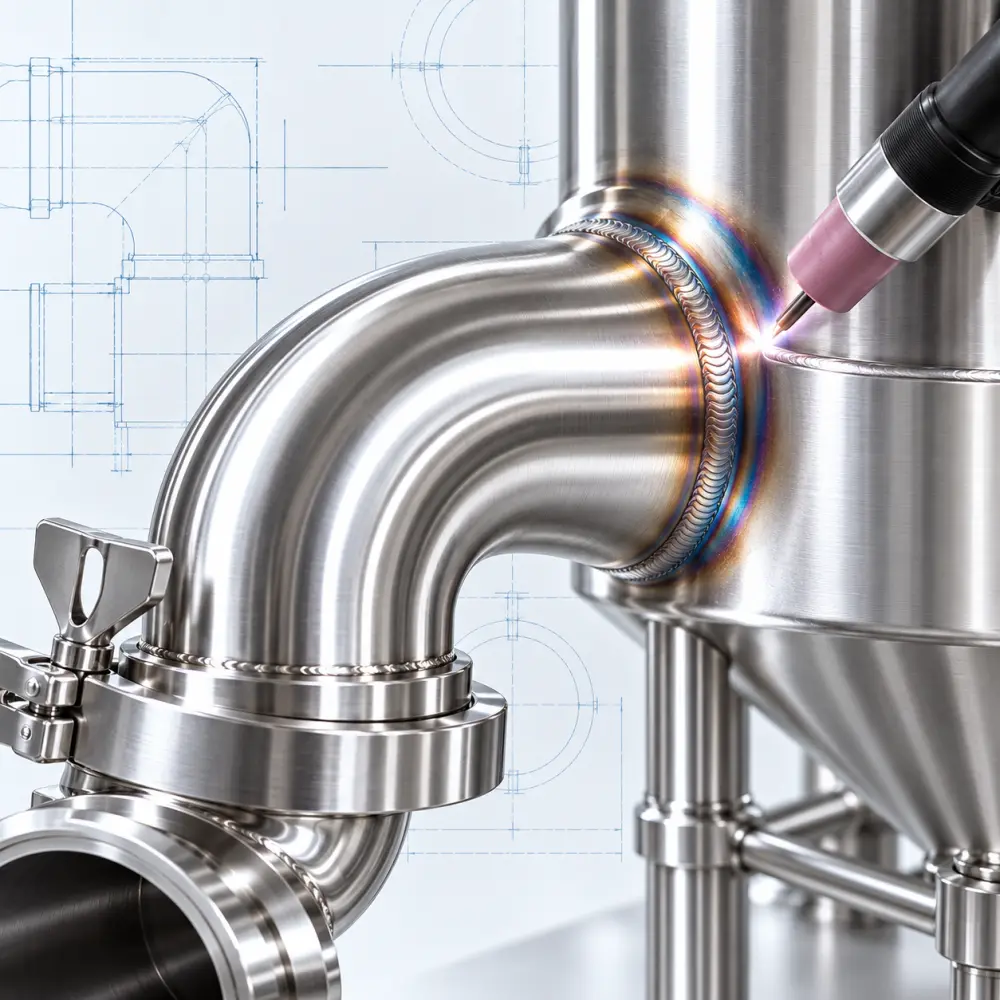
Una saldatura inox corretta non consiste semplicemente nell’unire due parti in modo resistente.
Il ciclo termico modifica localmente il materiale, genera una zona termicamente alterata e può produrre ossidazioni superficiali che, se non correttamente gestite, possono compromettere la resistenza alla corrosione.
Nel food questo aspetto assume un’importanza particolare perché una saldatura può diventare contemporaneamente:
- una giunzione strutturale;
- una superficie esposta al prodotto;
- una zona sottoposta a lavaggi frequenti;
- un potenziale punto di ristagno;
- un punto nel quale una geometria o una finitura non corrette possono rendere più difficile la pulizia.
Per questo la qualità della saldatura va valutata ben oltre il suo aspetto estetico.
Penetrazione, continuità, profilo del cordone, assenza di cricche, porosità, sottosquadri, mancanze di fusione, irregolarità e cavità assumono un significato ancora maggiore quando quella superficie deve essere igienicamente gestibile.
Le linee guida EHEDG dedicate alla saldatura igienica insistono proprio su questo punto: la saldatura deve essere pensata in funzione della pulibilità e della continuità della superficie, e la preparazione del giunto rappresenta una parte essenziale del risultato finale. [5]
La geometria conta quanto il cordone
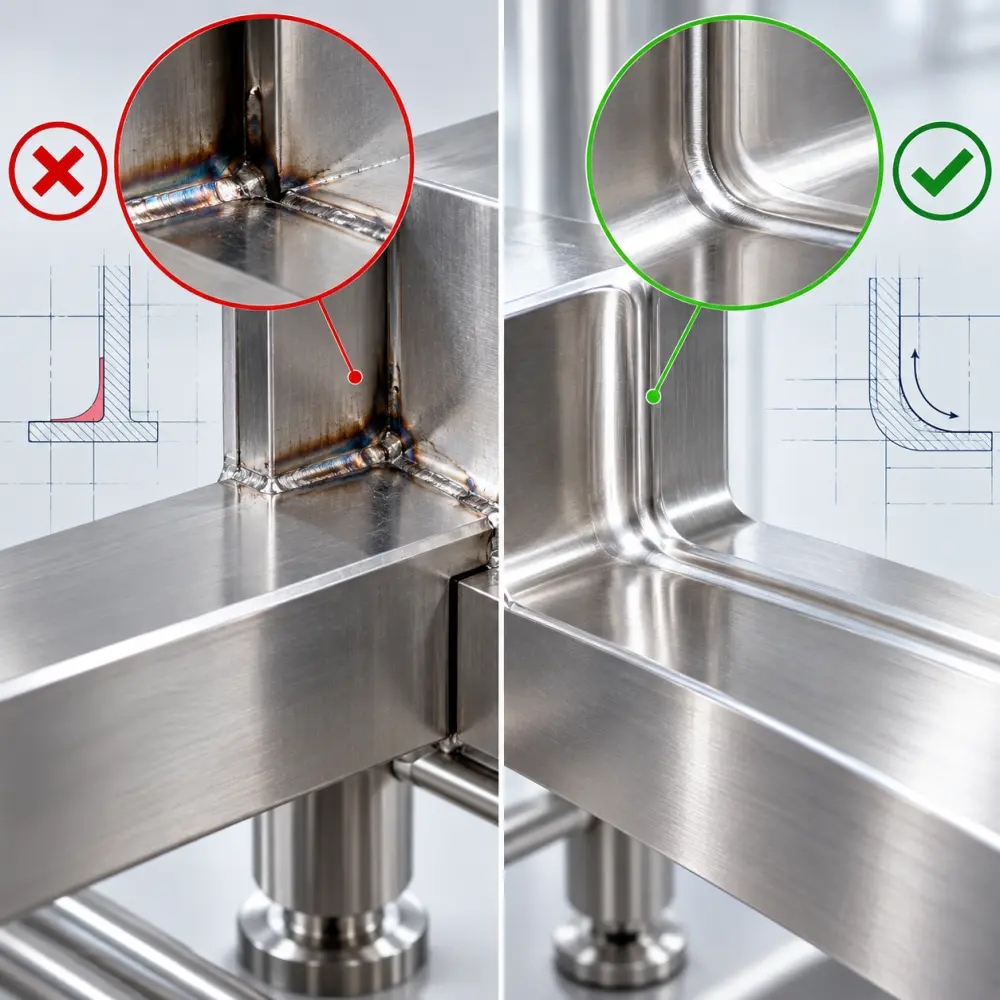
Una saldatura tecnicamente resistente può comunque essere poco adatta a un’applicazione alimentare. Nel food machinery bisogna ragionare anche in termini di hygienic design: spigoli, interstizi, sovrapposizioni, fessure, punti morti, zone non drenanti o difficilmente raggiungibili dal lavaggio possono trasformarsi in criticità anche quando il materiale utilizzato è eccellente.
L’obiettivo non è semplicemente ottenere una superficie “bella”, ma una superficie coerente con il livello di pulibilità richiesto dalla macchina. [5][6]
Questo concetto vale in particolare per:
- tramogge;
- vasche;
- serbatoi;
- tubazioni;
- collettori;
- coclee;
- sistemi di dosaggio;
- miscelatori;
- skid di processo;
- gruppi destinati a ricevere prodotto o fluidi di lavaggio.
Anche la saldatura dovrebbe quindi essere considerata già in fase di progettazione, evitando di relegarla a semplice operazione esecutiva a valle.
La contaminazione ferrosa è un rischio concreto
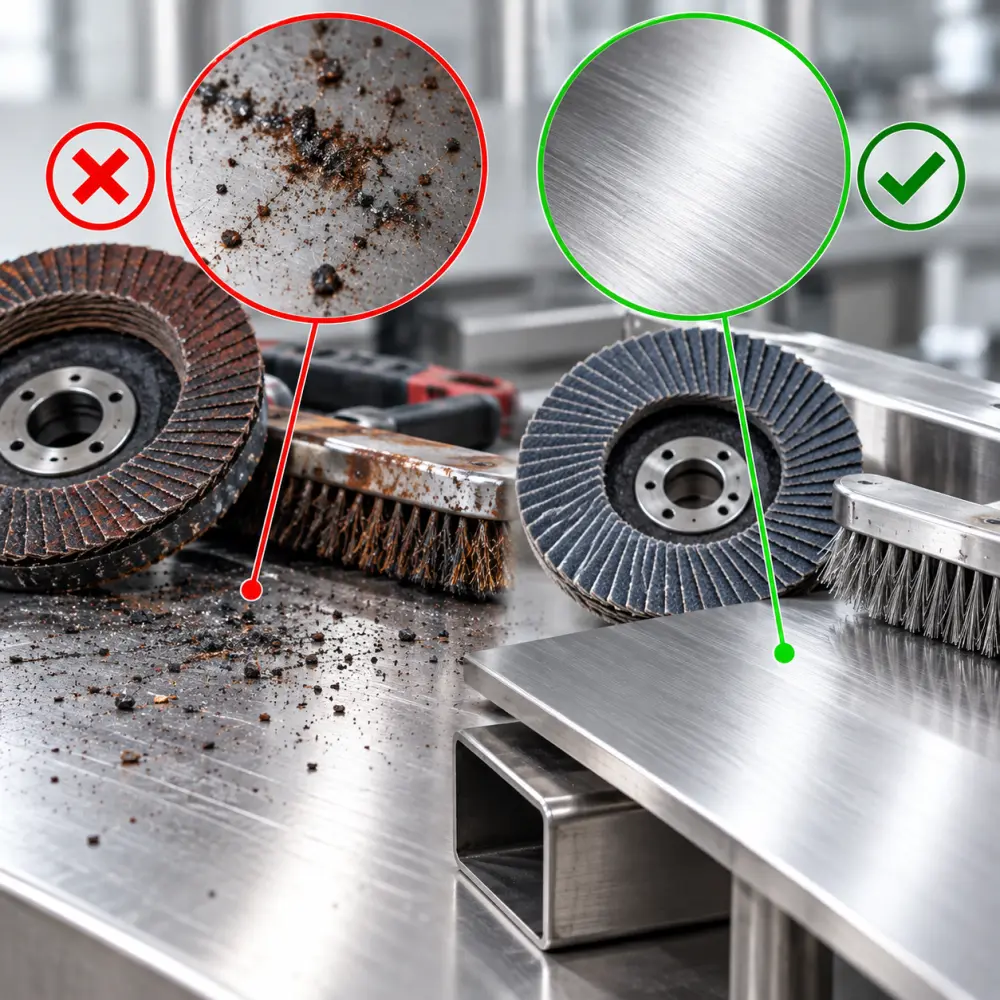
Uno degli errori più banali nella lavorazione dell’inox è utilizzare utensili, abrasivi o attrezzature contaminati da acciaio al carbonio. La presenza di particelle ferrose estranee sulla superficie può favorire fenomeni di ossidazione superficiale e compromettere la qualità del manufatto.
Una gestione professionale dell’inox richiede quindi separazione e controllo degli strumenti di lavorazione: mole, spazzole, dischi abrasivi, banchi e attrezzature devono essere utilizzati con modalità coerenti con il materiale. Anche questo è un esempio utile per capire perché il risultato finale non dipende soltanto dal disegno: dipende dal processo.
Decapaggio e passivazione non sono sinonimi
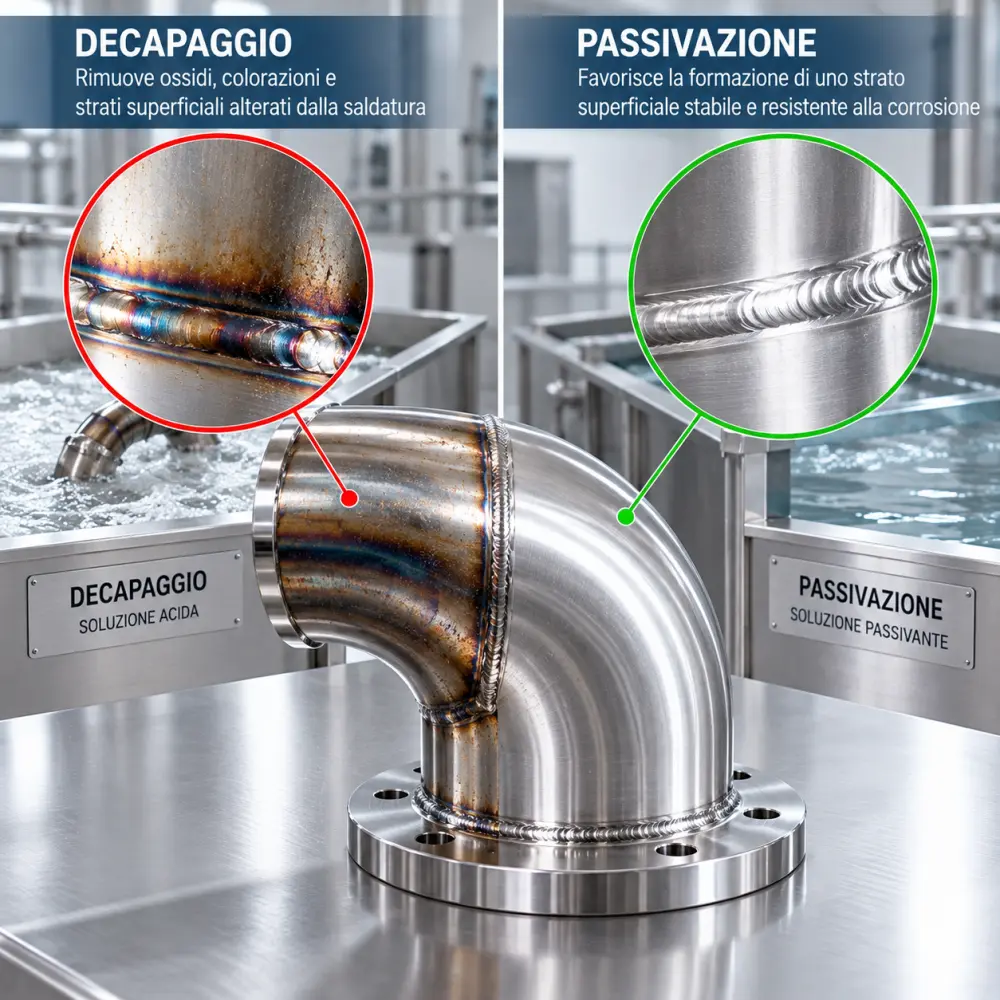
Dopo la saldatura, la zona interessata dal calore può presentare ossidi e alterazioni superficiali.
- Il decapaggio ha lo scopo principale di rimuovere ossidi, contaminazioni e strati superficiali alterati.
- La passivazione mira invece a favorire il ripristino di una superficie chimicamente stabile e resistente alla corrosione.
Sono operazioni diverse, che possono diventare necessarie in funzione del tipo di manufatto, del processo produttivo adottato e delle specifiche richieste.
Anche la successiva finitura meccanica deve essere gestita con attenzione: una superficie con un basso valore di rugosità non è automaticamente una superficie igienicamente perfetta. Una lavorazione meccanica mal controllata può lasciare microcavità, residui o difetti che penalizzano la pulibilità. [6]
Per questo nel food machinery la superficie deve essere valutata non soltanto attraverso un parametro numerico, ma anche considerando la sua morfologia e il modo in cui verrà effettivamente pulita.
Saldatura manuale, meccanizzata e orbitale
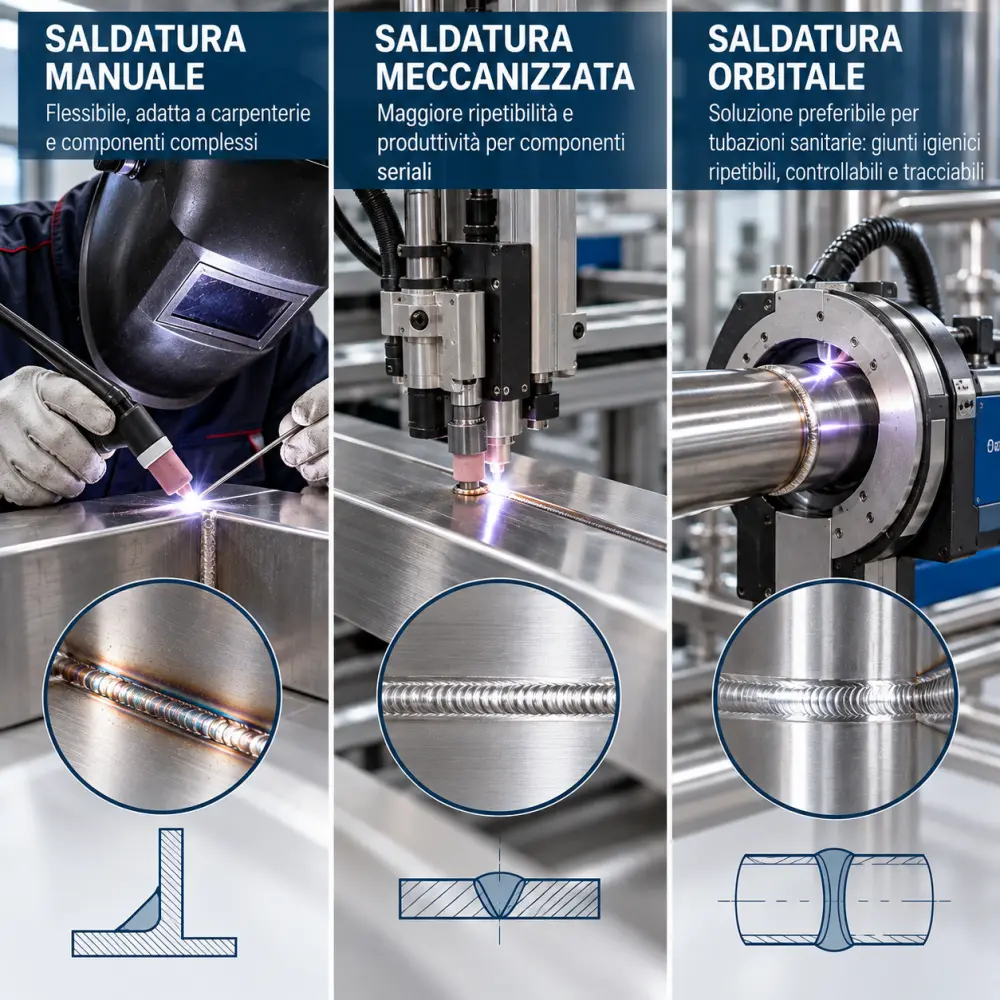
Quando parliamo di carpenterie e serbatoi complessi, la saldatura manuale continua naturalmente ad avere un ruolo molto importante.
Nel caso delle tubazioni sanitarie, però, la ripetibilità diventa particolarmente critica: la più recente Guideline 35 di EHEDG identifica la saldatura TIG orbitale o meccanizzata come soluzione preferibile quando l’obiettivo è ottenere giunti igienici ripetibili, controllabili e tracciabili. [5]
Questo non significa che una saldatura manuale sia necessariamente inadeguata, significa che al crescere delle esigenze igieniche deve aumentare anche il livello di controllo del processo.
MOCA: il certificato finale non basta
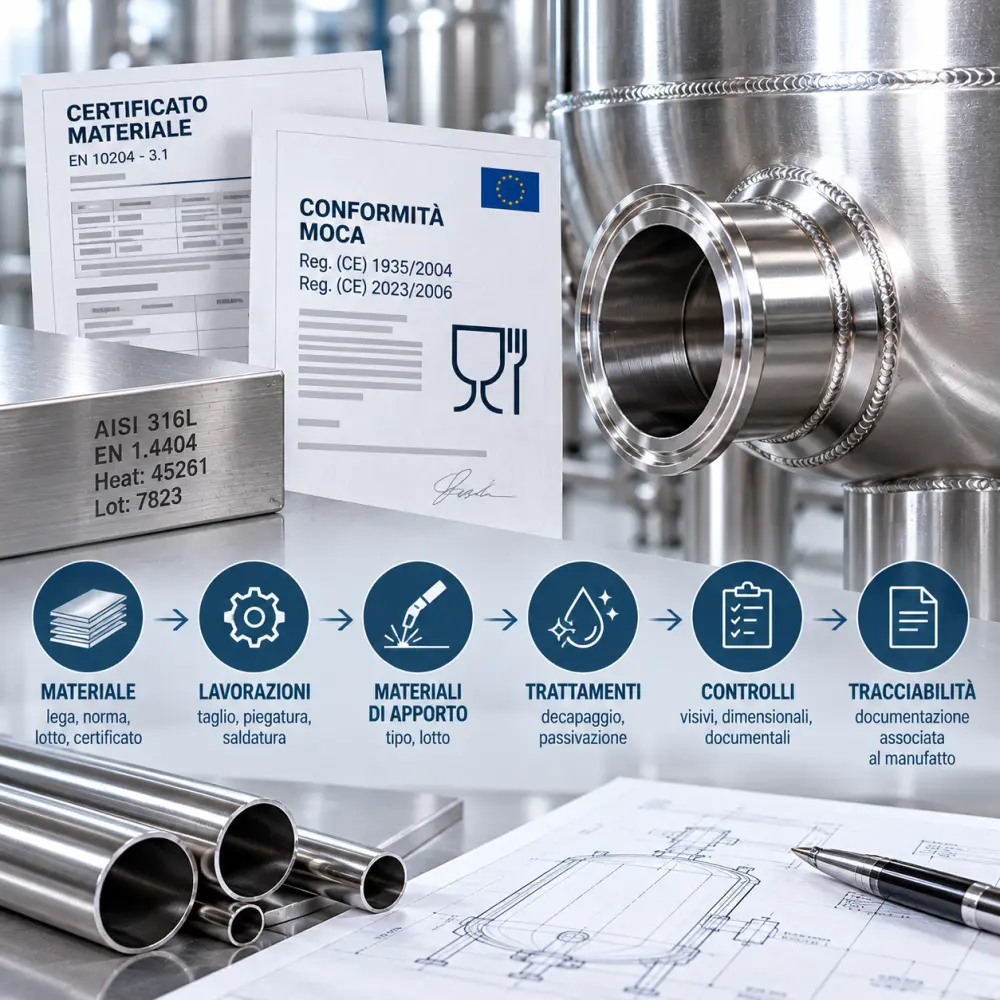
È probabilmente il punto più importante. Quando un componente è destinato a venire a contatto direttamente o indirettamente con l’alimento, parlare di conformità MOCA non significa semplicemente avere acquistato una lamiera accompagnata da un certificato.
Il materiale è fondamentale, ma è soltanto una parte della catena.
Il Regolamento (CE) n. 2023/2006 sulle buone pratiche di fabbricazione richiede che materiali e oggetti siano prodotti e controllati attraverso sistemi di assicurazione e controllo della qualità coerenti con l’uso previsto. [2]
Questo sposta l’attenzione dal solo certificato del materiale al modo in cui il manufatto viene gestito durante l’intero processo produttivo. Occorre quindi poter ricostruire, quando necessario:
- il materiale utilizzato;
- la sua provenienza;
- il lotto o la colata;
- le lavorazioni eseguite;
- i materiali di apporto utilizzati;
- le operazioni di saldatura;
- i trattamenti effettuati;
- le eventuali operazioni di decapaggio e passivazione;
- i controlli eseguiti;
- la documentazione associata al manufatto.
La parola chiave diventa quindi tracciabilità.
Il Regolamento (CE) n. 1935/2004 definisce infatti la rintracciabilità come la possibilità di ricostruire e seguire il percorso dei materiali e degli oggetti attraverso le fasi di lavorazione, trasformazione e distribuzione. [1]
Anche la specifica del cliente deve essere corretta
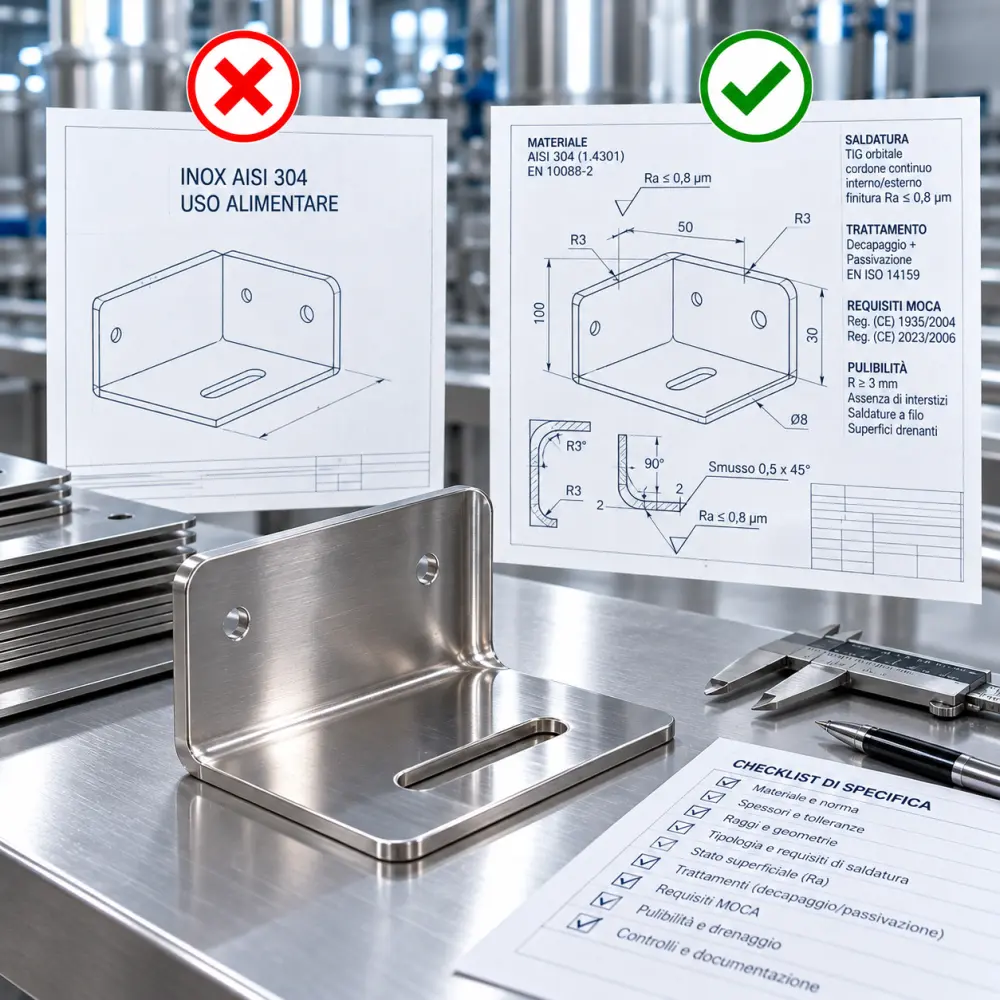
C’è poi un aspetto che riguarda direttamente chi acquista: un fornitore può lavorare bene soltanto se sa con precisione quale risultato deve ottenere.
Limitarsi a scrivere sul disegno: “INOX AISI 304 – uso alimentare” spesso non è sufficiente.
Una specifica più completa dovrebbe chiarire almeno, quando pertinente:
- materiale richiesto;
- destinazione d’uso;
- superfici a contatto prodotto;
- livello di finitura;
- rugosità richiesta;
- trattamento delle saldature;
- eventuale decapaggio e passivazione;
- criteri di accettazione visiva;
- requisiti documentali;
- necessità di tracciabilità;
- eventuali requisiti MOCA;
- modalità previste di lavaggio e sanificazione.
È una distinzione importante: la qualità non può dipendere soltanto dall’esperienza implicita del fornitore, deve essere anche specificata. EHEDG osserva proprio che ordini privi di specifiche sufficientemente dettagliate rendono più difficile stabilire quale debba essere la qualità attesa della saldatura. [5]
Il controllo finale deve essere coerente con il rischio
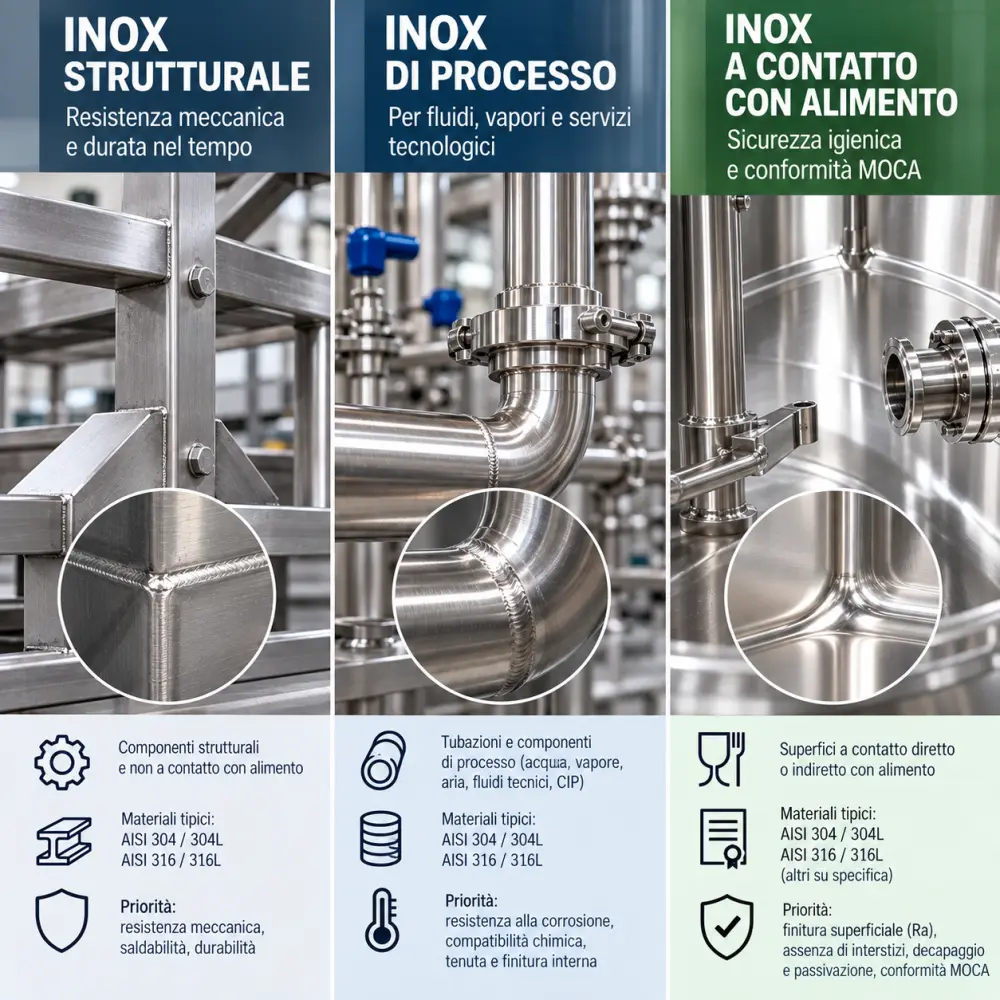
Non tutti i manufatti richiedono lo stesso livello di controllo: una struttura esterna di supporto non deve necessariamente essere trattata come una superficie a diretto contatto con il prodotto. È quindi fondamentale evitare anche l’eccesso opposto: applicare indiscriminatamente requisiti MOCA o hygienic design a ogni componente inox presente sulla macchina.
La corretta impostazione parte dalla funzione reale del particolare: più il componente è vicino al prodotto, alla zona di processo o ai circuiti di lavaggio, maggiore dovrebbe essere il livello di attenzione verso geometria, saldatura, superficie, tracciabilità e documentazione.
È quindi utile distinguere chiaramente:
- inox strutturale,
- inox di processo,
- inox a contatto con alimento.
Sono tre condizioni diverse e possono richiedere livelli di controllo differenti.
Una carpenteria inox deve essere acquistata come un processo, non soltanto come un pezzo
Questo, in definitiva, è il punto: quando un costruttore di macchine alimentari affida all’esterno una tramoggia, un serbatoio, uno skid, un gruppo saldato o una parte di linea, non sta acquistando soltanto chilogrammi di acciaio lavorato, sta acquistando una sequenza di competenze: materiale, taglio, deformazione, saldatura, finitura, trattamento, controllo e documentazione.
Quando uno solo di questi passaggi viene gestito male, il problema spesso emerge soltanto alla fine, quando correggerlo diventa costoso.
Per questo una buona supply chain del food machinery dovrebbe selezionare i propri fornitori valutando non soltanto capacità produttiva e prezzo, ma anche cultura dell’inox, gestione dei processi e capacità documentale. La differenza tra una carpenteria inox e una carpenteria inox realmente adatta al food nasce esattamente qui: molto prima della saldatura.
Fonti e riferimenti
[1] Regolamento (CE) n. 1935/2004 del Parlamento europeo e del Consiglio, relativo ai materiali e agli oggetti destinati a venire a contatto con i prodotti alimentari.
https://eur-lex.europa.eu/eli/reg/2004/1935/oj?locale=it
[2] Regolamento (CE) n. 2023/2006 della Commissione, sulle buone pratiche di fabbricazione dei materiali e degli oggetti destinati a venire a contatto con prodotti alimentari.
https://eur-lex.europa.eu/legal-content/IT/TXT/?uri=CELEX:32006R2023
[3] Ministero della Salute – Materiali e oggetti a contatto con alimenti (MOCA).
[4] D.M. 21 marzo 1973 e successive modifiche, disciplina igienica degli imballaggi, recipienti e utensili destinati a venire in contatto con sostanze alimentari o con sostanze d’uso personale.
[5] EHEDG – Hygienic Welding of Stainless Steel Tubing in the Food Processing Industry, Guideline 35.
[6] EHEDG – Linee guida su hygienic design e surface treatment of stainless steels, con particolare riferimento a pulibilità, finitura superficiale e trattamento dell’acciaio inox.